 La tecnologia dei cannoni ad aria compressa AIRFLASH® di Barra Project International elimina ponti e incrostazioni nei sili, assicurando lo svuotamento completo dei lotti e la massima sicurezza in ambienti ATEX
Nei processi di produzione chimica e farmaceutica, la movimentazione e lo stoccaggio di solidi sfusi richiedono standard di precisione e sicurezza severissimi. La tendenza di questi materiali a formare ostruzioni all’interno di sili e tramogge (come i fenomeni di bridging, rat-holing e la creazione di zone morte) non rappresenta solo un problema di efficienza quantitativa, ma un rischio concreto per l’integrità del prodotto e la conformità normativa.
I depositi residui e i ristagni compromettono infatti il principio del First-In, First-Out (FIFO) e aumentano esponenzialmente il rischio di contaminazione incrociata (cross-contamination) tra lotti successivi o prodotti di diversa natura. Per risolvere alla radice queste criticità, Barra Project International Srl propone AIRFLASH®, una gamma di cannoni ad aria compressa progettata per fluidificare i materiali stoccati attraverso un’azione mirata, sicura e non invasiva.
 Onde d’urto ad alta precisione per l’efficienza di processo
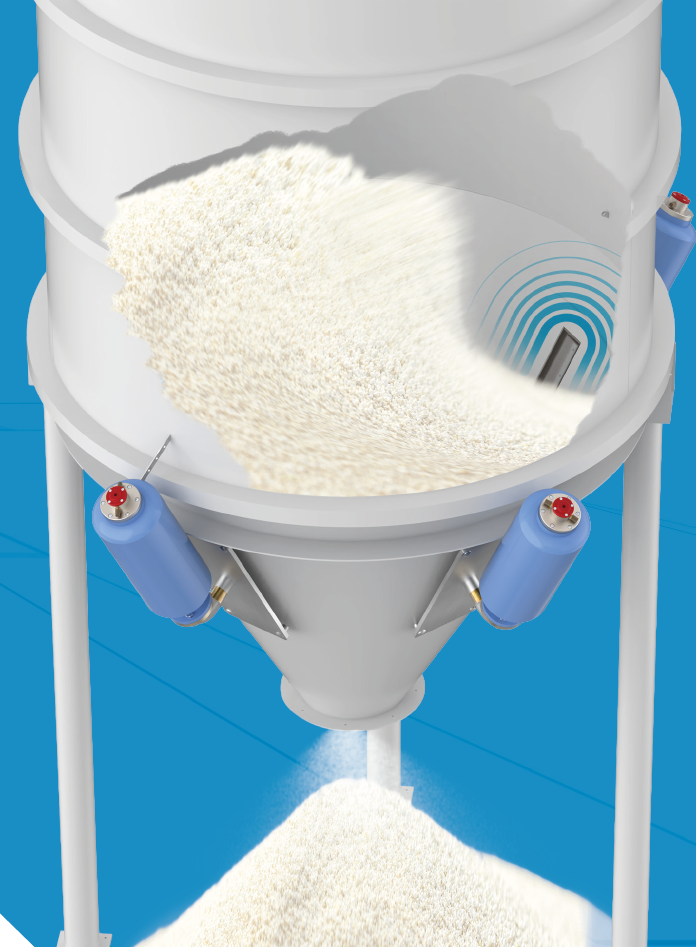
Il sistema AIRFLASH® agisce immettendo istantaneamente impulsi d’aria compressa frequenziati (fino a una pressione massima di 10 bar) direttamente sulla massa del materiale o lungo le pareti della struttura di stoccaggio. Questa onda d’urto disgrega le occlusioni e le incrostazioni, offrendo vantaggi cruciali per gli stabilimenti produttivi:
- Svuotamento totale e tracciabilità: contrastando efficacemente il rat-holing, AIRFLASH® elimina i ristagni di materiale organico o degradabile. Questo garantisce la perfetta pulizia delle superfici interne, l’assenza di zone morte e la massima purezza nel cambio ciclo.
- Alimentazione costante della linea: l’attivazione ciclica dei cannoni previene il fenomeno del bridging, assicurando un flusso regolare e continuo di materiale verso le fasi di dosaggio, miscelazione, granulazione o confezionamento.
- Azzeramento dei fermi impianto per intervento manuale: il sistema elimina la necessità di interventi meccanici o manuali di sblocco (come la martellatura delle tramogge), preservando l’integrità strutturale degli impianti e aumentando la sicurezza degli operatori.
Ingegnerizzazione modulare e conformità ATEX
La progettazione di AIRFLASH® risponde perfettamente alle rigide richieste di validazione, manutenzione e gestione dei costi (TCO) tipiche del settore:
- Sicurezza certificata ATEX: i cannoni AIRFLASH® sono certificati per l’applicazione in zone a rischio di esplosione, una condizione imprescindibile in presenza di polveri chimiche o farmaceutiche combustibili e infiammabili.
- Manutenzione “zero sprechi” e igiene: la struttura modulare integrabile consente di intervenire in modo chirurgico. In caso di usura, viene sostituito unicamente il singolo componente interessato; i prodotti AIRFLASH® sono oltre progettati per facilitare le procedure di ispezione, pulizia e manutenzione.
- Sostenibilità e flessibilità: il sistema è nativamente anti-obsolescenza. Lo stesso corpo valvola può essere riutilizzato in diverse condizioni operative variando semplicemente gli accessori intercambiabili, e i cannoni già installati possono essere aggiornati con le evoluzioni tecnologiche successive.
- Impatto acustico minimo: grazie a misure di silenziamento degli spari, la tecnologia AIRFLASH® è applicabile anche in stabilimenti situati a ridosso di aree urbane o residenziali.
Soluzioni su misura da oltre 40 anni
Forte di un’esperienza di oltre quattro decenni nel bulk material handling, Barra Project International Srl unisce la specializzazione tecnica a una struttura agile e dinamica. L’azienda si propone come partner strategico per l’industria chimico-farmaceutica, sviluppando soluzioni Made in Italy altamente personalizzate, capaci di coniugare la massima efficienza impiantistica con il rigoroso rispetto dei protocolli di sicurezza e qualità del settore.
Bulk handling in the chemical and pharma sectors
AIRFLASH® air cannon technology by Barra Project International eliminates bridging and material build-up in silos, ensuring complete batch discharge and maximum safety in ATEX environments
In chemical and pharmaceutical production processes, bulk solids handling and storage demand the most stringent precision and safety standards. .
The tendency of these materials to form obstructions inside silos and hoppers – such as bridging, ratholing, and the creation of dead zones – is not merely a quantitative efficiency issue, but a concrete risk to product integrity and regulatory complianceResidual deposits and stagnation compromise the First-In, First-Out (FIFO) principle and exponentially increase the risk of cross-contamination between successive batches or different types of products. To address these critical issues at their root, Barra Project International Srl offers AIRFLASH®, a range of air cannons designed to fluidize stored materials through a targeted, safe, and non-invasive action.
 High-precision shockwaves for process efficiency
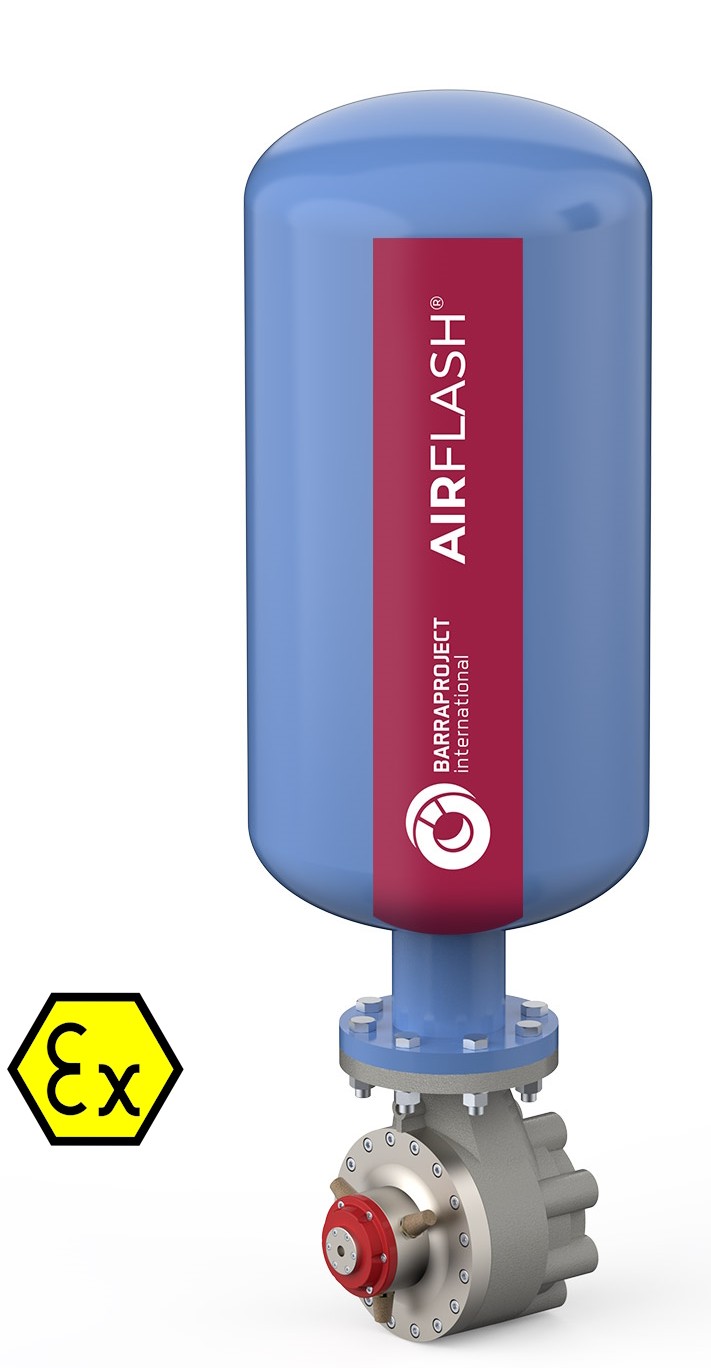
The AIRFLASH® system operates by instantaneously releasing frequency-controlled compressed air blasts (up to a maximum pressure of 10 bar) directly into the material mass or along the storage structure walls. This shockwave disrupts blockages and build-ups, delivering crucial advantages for production plants:
- Total discharge and traceability: by effectively countering ratholing, AIRFLASH® eliminates the stagnation of organic or degradable materials. This guarantees perfectly clean internal surfaces, zero dead zones, and maximum purity during product changeovers.
- Consistent line feeding: cyclic activation of the cannons prevents bridging, ensuring a regular and continuous material flow to dosing, mixing, granulation, or packaging stages.
- Elimination of manual clearing downtime: the system removes the need for mechanical or manual clearing interventions (such as hammering hoppers), preserving equipment structural integrity and increasing operator safety.
Modular engineering and ATEX compliance
The design of AIRFLASH® perfectly meets the strict validation, maintenance, and Total Cost of Ownership (TCO) demands typical of the sector:
- ATEX-certified safety: AIRFLASH® cannons are certified for application in hazardous explosive zones, an essential requirement when handling combustible and flammable chemical or pharmaceutical powders.
- Zero-waste maintenance and hygiene: the retrofittable modular structure allows for surgical interventions. In the event of wear, only the specific component affected is replaced, facilitating inspection, cleaning, and maintenance procedures.
- Sustainability and flexibility: the system is inherently future-proof. The same equipment body can be repurposed for different operating conditions simply by changing the interchangeable accessories, and already installed systems can be upgraded with subsequent technological innovations.
- Minimal noise impact: thanks to advanced blast-silencing measures, the technology can be deployed even in facilities located close to urban or residential areas.
Tailored solutions for over 40 years
With over four decades of experience in bulk material handling, Barra Project International Srl combines technical specialization with an agile and dynamic corporate structure. The company serves as a strategic partner for the chemical and pharmaceutical industries, developing highly customized, Made in Italy solutions that combine maximum plant efficiency with rigorous compliance with sector safety and quality protocols.